Alles über Schweißnahtprüfung – Eine umfassende Erläuterung von Arten, Methoden und Automatisierung
Dies ist ein vollständiger Leitfaden für alle, die an der Qualitätskontrolle von Schweißnähten beteiligt sind. Er behandelt Themen wie die Grundlagen der Schweißnahtprüfung, die Prinzipien und die richtige Anwendung der Sichtprüfung und der zerstörungsfreien Prüfung (MT/PT/RT/UT), typische Schweißfehler & deren Beurteilungskriterien sowie die automatisierte Inline-Prüfung mit 3D-Profilsensoren.
Was ist Schweißnahtprüfung?
Dieser Abschnitt bietet einen Quervergleich verschiedener Schweißnahtprüfverfahren auf Grundlage von Erkennungszielen, Genauigkeit, Geschwindigkeit, Kosten und Eignung für die Automatisierung.
Definition und Zweck der Schweißnahtprüfung
Die Schweißnahtprüfung ist eine Reihe von Prozessen, mit denen bestätigt wird, ob die Qualität einer Schweißnaht den Konstruktionsanforderungen und Normkriterien entspricht. Schweißen gilt als „spezieller Prozess“, und da seine Qualität nach der Fertigstellung nicht allein anhand des äußeren Erscheinungsbildes vollständig beurteilt werden kann, wird die Qualität durch die Kombination mehrerer Prüfverfahren für jeden Prozess sichergestellt.
Es gibt drei Hauptzwecke der Schweißnahtprüfung. Erstens soll sie Festigkeit, Haltbarkeit und Sicherheit der Konstruktion gewährleisten. Zweitens ermöglicht sie die frühzeitige Erkennung von Produktfehlern und minimiert Nacharbeitskosten. Drittens stellt sie die Rückverfolgbarkeit sicher und sammelt Qualitätsaufzeichnungen.
Die Schweißnahtprüfung ist grundlegend für die Qualität in allen Fertigungsindustrien, einschließlich Automobilindustrie, Stahlbau, Druckbehälter, Schiffbau, Anlagenrohrleitungen und elektronische Komponenten. In den letzten Jahren haben ein Mangel an Prüfern und höhere Qualitätsanforderungen zu einem verstärkten Einsatz von 3D-Profilsensoren und Kameras bei der Automatisierung der Schweißnahtprüfung geführt.
Vier Zeitpunkte für die Schweißnahtprüfung
Die Schweißnahtprüfung wird in vier Phasen durchgeführt: vor dem Schweißen, während der Fertigung, nach der Fertigstellung und während des Betriebs. Die zu prüfenden Punkte und die anwendbaren Prüfverfahren unterscheiden sich in jeder Phase.
- 1Prüfung vor dem Schweißen – Dies umfasst die Bestätigung des Grundwerkstoffs, die Messung von Fugenform, Abmessungen und Winkel sowie die Prüfung der Oberfläche auf Rost, Öl und Schmutz. Außerdem umfasst es die Bestätigung der Eignung der Schweißzusatzwerkstoffe (Stäbe und Drähte) sowie der Vorwärmtemperatur.
- 2Schweißnahtprüfung während des Prozesses – Prüfen Sie den Einbrandzustand an der ersten Lage (Wurzellage). Nach dem Entfernen der Schlacke wird jede Lage auf Form, Risse, Bindefehler und Schlackeneinschlüsse geprüft. Auch die Kontrolle der Zwischenlagentemperatur ist wichtig.
- 3Prüfung nach dem Schweißen – Prüfen Sie Raupenform, Einbrandkerben, Poren und Überhöhungsform durch Sichtprüfung. Bei Bedarf werden interne Fehler mit RT und UT erkannt. Schenkellänge und Kehlnahtdicke werden durch Maßprüfung gemessen.
- 4Prüfung im Betrieb – Prüfen Sie während der Nutzung der Konstruktion regelmäßig auf Ermüdungsrisse, Spannungsrisskorrosion und Kriechschäden. Dies wird als gesetzlich vorgeschriebene Prüfung für Anlagen, Brücken, Druckbehälter und mehr durchgeführt.
Arten und Merkmale der Schweißnahtprüfung
Die Schweißnahtprüfung wird grob in „Sichtprüfung (Oberfläche)“ und „zerstörungsfreie Prüfung (intern)“ unterteilt. Dieser Abschnitt erläutert die Prinzipien, Erkennungsziele, Vorteile und Hinweise für jedes Verfahren.
Sichtprüfung (VT) – Oberfläche
Dies ist das grundlegendste Verfahren der Schweißnahtprüfung. Ein Prüfer verwendet das bloße Auge, eine Lupe oder eine Prüflehre, um das Erscheinungsbild der Schweißraupe (Form, Abmessungen und Oberflächenfehler) zu bewerten. Sie ist der Ausgangspunkt für alle Schweißnahtprüfungen und wird in allen Phasen durchgeführt.
- Vorteile: Keine spezielle Ausrüstung erforderlich, niedrige Kosten, breites Anwendungsspektrum
- Hinweis: Abhängig von der Fähigkeit des Prüfers, keine quantitative Bewertung, interne Fehler können nicht erkannt werden
Automatisierte 3D-Sichtprüfung – Oberfläche
Ein 3D-Profilsensor (z. B. die Modellreihe LJ-X8000 oder die Modellreihe LJ-S8000) erfasst schnell die Querschnittsform der Schweißraupe und misst automatisch Schenkellänge, Kehlnahtdicke, Nahtüberhöhung, Raupenbreite usw. Er führt eine OK/NG-Bewertung auf Grundlage numerischer Kriterien durch und beseitigt so die Subjektivität der Sichtprüfung. In Kombination mit einem Roboterarm ist eine 100%-Inline-Prüfung möglich.
- Vorteile: Quantitative Bewertung, 100%-Prüfung, Rückverfolgbarkeit, hohe Geschwindigkeit und hohe Genauigkeit
- Hinweis: Interne Fehler können nicht erkannt werden (kombinierte Verwendung mit UT/RT erforderlich)
Magnetpulverprüfung (MT) – Oberfläche
Bei diesem Verfahren wird ein ferromagnetischer Werkstoff (z. B. Stahl) magnetisiert, und Risse an und direkt unter der Oberfläche werden erkannt, indem Magnetpulver von ihnen angezogen wird. Die Verwendung von fluoreszierendem Magnetpulver ermöglicht die Visualisierung feiner Risse im Dunkeln und bietet eine hohe Erkennungsempfindlichkeit.
- Vorteile: Hohe Empfindlichkeit gegenüber Rissen an und direkt unter der Oberfläche, Echtzeit-Bewertung
- Hinweis: Nur für ferromagnetische Werkstoffe anwendbar, Tiefe von Rissen kann nicht bestimmt werden, Entmagnetisierung ist erforderlich
Eindringprüfung (PT) – Oberfläche
Eine stark eindringfähige gefärbte (oder fluoreszierende) Flüssigkeit wird auf die Oberfläche aufgebracht und dringt durch Kapillarwirkung in Risse ein. Nach dem Entfernen der überschüssigen Flüssigkeit wird das Eindringmittel an die Oberfläche gezogen, wodurch Oberflächenrisse und Poren sichtbar gemacht werden. Das Verfahren ist unabhängig vom Material anwendbar.
- Vorteile: Auf nahezu alle Materialien anwendbar, einfache Ausrüstung
- Hinweis: Nur für zur Oberfläche hin offene Defekte; Trocknung und Reinigung sind zeitaufwendig
Durchstrahlungsprüfung (RT) – Innenliegend
Röntgen- oder Gammastrahlen werden auf die Schweißnaht gerichtet, und der Unterschied in der Transmission wird auf Film (oder mit einem digitalen Detektor) aufgezeichnet, um innere Defekte zu erkennen. Das Verfahren bietet eine hohe Erkennungsfähigkeit für Volumenfehler wie Poren und Schlackeneinschlüsse sowie eine hervorragende Dokumentierbarkeit.
- Vorteile: Hohe Empfindlichkeit gegenüber inneren Volumenfehlern, objektiv aufgrund der Filmaufzeichnung
- Hinweis: Erfordert Strahlenschutzmanagement, geringe Erkennungsfähigkeit bei flächigen Defekten (Rissen) und zeitaufwendiger Bildaufnahme-/Entwicklungsprozess.
Ultraschallprüfung (UT) – Innenliegend
Ultraschallimpulse werden in die Schweißnaht eingekoppelt, und Echos (reflektierte Wellen) von inneren Defekten oder der Rückwand werden erfasst, um das Vorhandensein, die Lage und die Größe von Defekten abzuschätzen. Das Verfahren bietet eine hohe Erkennungsfähigkeit für flächige Defekte wie Risse und Bindefehler und ist sehr sicher, da keine Strahlung verwendet wird.
- Vorteile: Hohe Empfindlichkeit gegenüber flächigen Defekten, sicher durch den Verzicht auf Strahlung und bei dicken Blechen anwendbar.
- Nachteile: Schlechte Erkennung kugelförmiger Defekte, abhängig von der Qualifikation des Prüfers und geringere Dokumentierbarkeit im Vergleich zu RT.
Typische bei der Schweißnahtprüfung zu erkennende Defekte
Dieser Abschnitt beschreibt die typischen Defekte, die in Schweißnähten auftreten können, ihre Ursachen sowie wirksame Prüfmethoden zu ihrer Erkennung.
Einbrandkerbe – Oberfläche
Eine rillenförmige Vertiefung, die am Übergang der Schweißraupe zum Grundwerkstoff in den Grundwerkstoff eingeschmolzen ist. Verursacht durch zu hohen Schweißstrom oder zu hohe Schweißgeschwindigkeit. Sie wird zu einer Quelle von Spannungskonzentrationen und verringert die Ermüdungsfestigkeit. Tiefe und Länge können mit einem 3D-Profilsensor quantitativ gemessen werden.
Überlappung – Oberfläche
Ein Zustand, bei dem das Schweißgut am Nahtübergang den Grundwerkstoff bedeckt, ohne mit ihm zu verschmelzen. Tritt durch unzureichende Wärmeeinbringung oder eine zu langsame Schweißgeschwindigkeit auf. Mit einem 3D-Profilsensor anhand des Winkels am Nahtübergang erkennbar.
Fehlerhafte Nahtüberhöhung – Oberfläche
Ein Zustand, bei dem die Nahtüberhöhung zu groß (Spannungskonzentration) oder zu gering (unzureichende Festigkeit) ist. Der zulässige Bereich für die Höhe der Nahtüberhöhung ist in Normen wie JASS 6 festgelegt. Die Höhe kann mit einem 3D-Profilsensor automatisch für eine OK/NG-Beurteilung gemessen werden.
Unzureichende Schenkellänge – Oberfläche
Ein Zustand bei Kehlschweißnähten, bei dem die Schenkellänge unter dem Konstruktionswert liegt. Eine direkte Ursache für unzureichende Verbindungsfestigkeit. Beide Schenkellängen können mit einem 3D-Profilsensor automatisch für das Toleranzmanagement gemessen werden.
Grübchen/Poren – Oberfläche/Innenliegend
Kugelförmige Hohlräume, die durch während der Erstarrung im Schweißgut eingeschlossenes Gas entstehen. Zur Oberfläche hin offene Hohlräume können mit einem 3D-Profilsensor erkannt werden. Innenliegende Hohlräume werden mit RT oder UT erkannt.
Schweißrisse – Oberfläche/Innenliegend
Umfasst Heißrisse während der Erstarrung und Kaltrisse nach dem Abkühlen. Zählt zu den gefährlichsten Defekten. Zur Oberfläche hin offene Risse werden mit einem 3D-Profilsensor oder MT erkannt, während UT bei inneren Rissen wirksam ist.
Bindefehler – Innenliegend
Ein Zustand, bei dem das Schweißgut und der Grundwerkstoff oder die einzelnen Schweißlagen nicht ausreichend verschmolzen sind. UT ist die wirksamste Erkennungsmethode. Die Erkennung mit RT ist je nach Richtung schwierig.
Unvollständige Durchschweißung – Innenliegend
Unvollständige Durchschweißung an der Nahtwurzel. Wird mit UT/RT erkannt. Die Hauptursachen sind ein zu geringer Schweißstrom und eine mangelhafte Fugenvorbereitung.
Schlackeneinschluss – innenliegend
Zustand, bei dem Schlacke im Schweißgut verbleibt. Hohe Erkennungsrate mit RT. Verursacht durch unzureichende Zwischenlagenreinigung beim Mehrlagenschweißen.
Vergleich von Schweißnahtprüfverfahren
Dieser Abschnitt bietet einen Quervergleich verschiedener Schweißnahtprüfverfahren anhand von zu erkennenden Fehlerarten, Genauigkeit, Geschwindigkeit, Kosten und Eignung für die Automatisierung.
| Vergleichspunkte | Automatisierte visuelle 3D-Prüfung (Profilometer) | Sichtprüfung (VT) | Magnetpulverprüfung (MT) | Farbeindringprüfung (PT) | Durchstrahlungsprüfung (RT) | Ultraschallprüfung (UT) |
|---|---|---|---|---|---|---|
|
Erkennung von Oberflächendefekten
|
Automatisierte visuelle 3D-Inspektion (Profiler)
Ausgezeichnet
|
Sichtprüfung (VT)
Ausgezeichnet
|
Magnetpulverprüfung (MT)
Ausgezeichnet
|
Farbeindringprüfung (PT)
Ausgezeichnet
|
Durchstrahlungsprüfung (RT)
Eingeschränkt
|
Ultraschallprüfung (UT)
Eingeschränkt
|
|
Erkennung interner Defekte
|
Automatisierte visuelle 3D-Inspektion (Profiler)
Nicht verfügbar
|
Sichtprüfung (VT)
Nicht verfügbar
|
Magnetpulverprüfung (MT)
Nicht verfügbar
|
Farbeindringprüfung (PT)
Nicht verfügbar
|
Durchstrahlungsprüfung (RT)
Ausgezeichnet
|
Ultraschallprüfung (UT)
Ausgezeichnet
|
|
Quantitative Maßmessung
(Schenkellänge, Überhöhung usw.) |
Automatisierte visuelle 3D-Inspektion (Profiler)
Ausgezeichnet - Automatisierte Messung
|
Sichtprüfung (VT)
Eingeschränkt - Messlehre
|
Magnetpulverprüfung (MT)
Nicht verfügbar
|
Farbeindringprüfung (PT)
Nicht verfügbar
|
Durchstrahlungsprüfung (RT)
Nicht verfügbar
|
Ultraschallprüfung (UT)
Nicht verfügbar
|
|
Prüfgeschwindigkeit
|
Automatisierte visuelle 3D-Inspektion (Profiler)
Ausgezeichnet - Schnell
|
Sichtprüfung (VT)
Eingeschränkt
|
Magnetpulverprüfung (MT)
Eingeschränkt
|
Farbeindringprüfung (PT)
Nicht verfügbar - Langsam
|
Radiografische Prüfung (RT)
Nicht verfügbar - Langsam
|
Ultraschallprüfung (UT)
Gut
|
|
Inline-Eignung
|
Automatisierte visuelle 3D-Inspektion (Profiler)
Ausgezeichnet
|
Visuelle Prüfung (VT)
Nicht verfügbar
|
Magnetpulverprüfung (MT)
Nicht verfügbar
|
Farbeindringprüfung (PT)
Nicht verfügbar
|
Radiografische Prüfung (RT)
Nicht verfügbar
|
Ultraschallprüfung (UT)
Eingeschränkt
|
|
100%-Prüfung
|
Automatisierte visuelle 3D-Inspektion (Profiler)
Ausgezeichnet - 100%
|
Visuelle Prüfung (VT)
Nicht verfügbar - Stichprobenprüfung
|
Magnetpulverprüfung (MT)
Nicht verfügbar - Stichprobenprüfung
|
Farbeindringprüfung (PT)
Nicht verfügbar - Stichprobenprüfung
|
Radiografische Prüfung (RT)
Nicht verfügbar - Stichprobenprüfung
|
Ultraschallprüfung (UT)
Eingeschränkt
|
|
Abhängigkeit vom Prüfer
|
Automatisierte visuelle 3D-Inspektion (Profiler)
Gering (automatisiert)
|
Visuelle Prüfung (VT)
Hoch
|
Magnetpulverprüfung (MT)
Mittel
|
Farbeindringprüfung (PT)
Mittel
|
Durchstrahlungsprüfung (RT)
Mittel
|
Ultraschallprüfung (UT)
Hoch
|
|
Rückverfolgbarkeit
|
Automatisierte visuelle 3D-Prüfung (Profiler)
Ausgezeichnet - Digital
|
Sichtprüfung (VT)
Eingeschränkt - Schwierig aufzuzeichnen
|
Magnetpulverprüfung (MT)
Eingeschränkt
|
Farbeindringprüfung (PT)
Eingeschränkt
|
Durchstrahlungsprüfung (RT)
Ausgezeichnet - Film
|
Ultraschallprüfung (UT)
Gut
|
|
Aufwand für Sicherheitsmanagement
|
Automatisierte visuelle 3D-Prüfung (Profiler)
Nicht erforderlich
|
Sichtprüfung (VT)
Nicht erforderlich
|
Magnetpulverprüfung (MT)
Gering
|
Farbeindringprüfung (PT)
Gering
|
Durchstrahlungsprüfung (RT)
Hoch (Strahlung)
|
Ultraschallprüfung (UT)
Nicht erforderlich
|
|
Robotermontage
|
Automatisierte visuelle 3D-Inspektion (Profilsensor)
Ausgezeichnet - Kompakt und leicht
|
Sichtprüfung (VT)
Nicht verfügbar
|
Magnetpulverprüfung (MT)
Nicht verfügbar
|
Farbeindringprüfung (PT)
Nicht verfügbar
|
Durchstrahlungsprüfung (RT)
Nicht verfügbar
|
Ultraschallprüfung (UT)
Eingeschränkt
|
Die Automatisierung von Sichtprüfungen bietet den besten Return on Investment
Im Schweißnahtprüfprozess ist die Sichtprüfung der häufigste und personalintensivste Schritt. Allein durch die Automatisierung dieses Schritts mit einem 3D-Profilsensor können Sie die Prüfzeit deutlich reduzieren und gleichzeitig eine gleichbleibende Qualität erzielen. Zur Erkennung interner Defekte kann sie mit UT/RT kombiniert werden.
Erfahren Sie mehr über die Automatisierung des Prüfprozesses
Klicken Sie hier, um Informationen zur Modellreihe LJ-X8000 zu erhalten
Automatisierung von Schweißnahtprüfungen mit 3D-Profilsensoren
Von Sichtprüfungen von Schweißnähten bis hin zu automatisierten Inline-Prüfungen mit einem 3D-Profilsensor. Dieser Leitfaden erläutert, wie sich die Herausforderungen durch Prüferengpässe, Qualitätsschwankungen und den Bedarf an 100%-Prüfung gleichzeitig lösen lassen.
Warum ist die Automatisierung von Schweißnahtprüfungen jetzt erforderlich?
Durch die Überalterung und den Ruhestand erfahrener Prüfer nimmt die Zahl der Mitarbeiter, die Sichtprüfungen von Schweißnähten durchführen können, von Jahr zu Jahr ab. Gleichzeitig steigen mit der zunehmenden Verbreitung von Elektrofahrzeugen und der höheren Komplexität von Automobilkomponenten sowohl die Anzahl der Schweißpunkte als auch die Strenge der Qualitätsstandards. Dadurch hat die Zahl der Fabriken, die mit dem strukturellen Problem „nicht genug Personal, aber mehr Prüfungen“ konfrontiert sind, rasant zugenommen.
Die automatisierte Schweißnahtprüfung mit 3D-Profilsensoren löst dieses Problem grundlegend. Der Sensor erfasst die Querschnittsform der Schweißraupe mit 3200 Punkten pro Profil und misst automatisch Werte wie Schenkellänge, Kehlnahtdicke, Nahtüberhöhung, Raupenbreite und Einbrandkerbentiefe. Dadurch werden quantitative und hochgradig reproduzierbare Prüfungen ermöglicht, die nicht von der Erfahrung des Prüfers abhängen.
Ablauf der automatisierten Inline-Prüfung
- Sensor an einem Roboter oder Förderband installieren – Montieren Sie die Modellreihe LJ-X8000 oder die Modellreihe LJ-S8000 am Arm eines Schweißroboters oder an einem Förderband. Führen Sie den Scan der Schweißraupe direkt nach dem Schweißen Inline durch.
- 3D-Querschnittsprofile mit hoher Geschwindigkeit erfassen – Erfassen Sie die Querschnittsform der Schweißraupe an einem bewegten Werkstück in Echtzeit. Die Daten sind detailliert und weisen mit bis zu 3200 Punkten pro Linie eine hohe Dichte auf.
- Schenkellänge, Kehlnahtdicke, Nahtüberhöhung usw. automatisch messen – Berechnen Sie Maßwerte für jeden Prüfpunkt automatisch aus den erfassten Profildaten. Führen Sie durch Vergleich mit festgelegten Toleranzen eine OK/NG-Beurteilung durch.
- 100%-Aufzeichnung und Rückverfolgbarkeit – Alle Prüfergebnisse werden digital aufgezeichnet. Das System bietet durchgängige Unterstützung, von der automatischen Ausschleusung von NG-Werkstücken und der Rückkopplungsregelung der Schweißbedingungen bis hin zur Sammlung von Qualitätsstatistiken.
Die optimalen 3D-Profilsensoren für die Schweißnahtprüfung
Die 3D-Profilsensoren von KEYENCE haben sich bei der Automatisierung der Sichtprüfung von Schweißraupen bewährt. Sie können die optimale Modellreihe entsprechend dem Prüfobjekt und der Produktionslinie auswählen.
Am häufigsten für die Schweißnahtprüfung eingesetzt – 2D/3D Laser-Profilsensor Modellreihe LJ-X8000
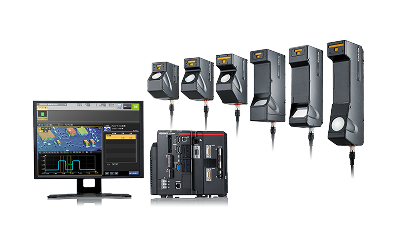
Erfasst Schweißraupenquerschnitte mit ultrahochauflösenden Daten von 3200 Punkten pro Profil. Misst gleichzeitig und automatisch Einbrandkerben, Nahtüberhöhung, Schenkellänge und Raupenbreite, um OK/NG-Beurteilungen durchzuführen. Unterstützt die 100%-Inline-Schweißnahtprüfung an Hochgeschwindigkeits-Förderlinien oder bei Montage an Roboterarmen.
Dank seines proprietären optischen Multi-Slit-Systems kann er selbst auf glänzenden Metalloberflächen oder rauen Oberflächen mit anhaftenden Schweißspritzern stabile Profile erfassen. Er ist so konzipiert, dass er gegenüber den speziellen Reflexionsbedingungen von Schweißraupen robust ist.
Kein Scanmechanismus erforderlich, einfache Installation – 3D Laser-Snapshot-Sensor Modellreihe LJ-S8000
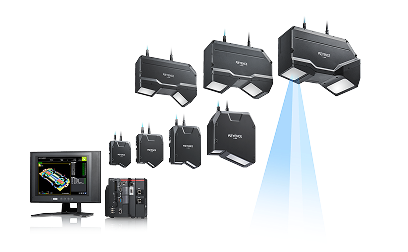
Diese Modellreihe übernimmt die Technologie der Modellreihe LJ-X8000 und setzt zugleich auf eine einfache Installation, indem sie ohne Bewegung auskommt. Sie eignet sich ideal für die Nachrüstung bei begrenztem Platzangebot oder für die Montage an kleinen Robotern. Sie bietet ausreichende Genauigkeit und Profilgeschwindigkeit für die automatische Messung von Schenkellänge, Kehlnahtdicke und Nahtüberhöhung von Schweißraupen.
Die integrierten Messwerkzeuge ermöglichen die einfache Einrichtung von Programmen zur Maßmessung anhand von Schweißraupenquerschnitten.
Anwendungsbeispiele zur automatisierten Schweißnahtprüfung
Die automatisierte Schweißnahtprüfung mit 3D-Profilsensoren wurde in einer Vielzahl von Branchen eingeführt, darunter Automobilbau, Baumaschinen, Metallverarbeitung und Elektrogeräte.
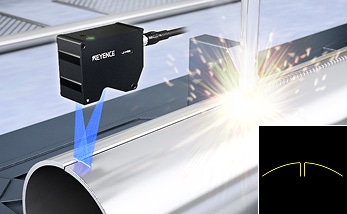
Automobilteile – für Schweißroboter
Erreichen Sie mit der Modellreihe LJ-X8000 direkt nach dem Schweißen eine 100%-Schweißraupenprüfung.
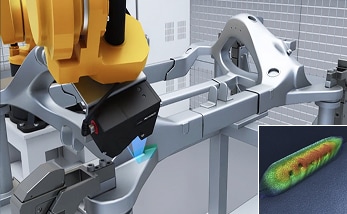
Baumaschinen
Quantitative Inline-Überwachung von Schweißraupenformen an großen Bauteilen.
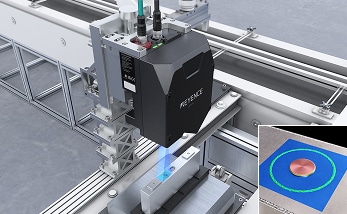
Elektronische Bauteile
Platzsparende Automatisierung der Sichtprüfung von Laserschweißraupen mit der Modellreihe LJ-S8000.
Häufig gestellte Fragen zur Schweißnahtprüfung
F Welche Arten der Schweißnahtprüfung gibt es?
A
Die Schweißnahtprüfung wird grob in „Sichtprüfung“ und „zerstörungsfreie Prüfung“ unterteilt. Die Sichtprüfung umfasst die visuelle Prüfung (VT) und die automatisierte 3D-Sichtprüfung. Die zerstörungsfreie Prüfung umfasst Magnetpulverprüfung (MT), Eindringprüfung (PT), Durchstrahlungsprüfung (RT) und Ultraschallprüfung (UT). In den letzten Jahren hat sich der Einsatz der automatisierten Inline-Sichtprüfung mit 3D-Profilsensoren rasch verbreitet.
F Wann wird die Schweißnahtprüfung durchgeführt?
A
Sie wird zu vier Hauptzeitpunkten durchgeführt: vor dem Schweißen (Prüfung von Grundmaterial und Schweißfuge), während des Schweißens (Prüfung der ersten Lage, Prüfung nach der Schlackenentfernung), nach Abschluss des Schweißens (Sichtprüfung, zerstörungsfreie Prüfung, Maßprüfung) und nachdem die Konstruktion in Betrieb ist (Prüfung im Betrieb). Die Prüfpunkte und anwendbaren Methoden unterscheiden sich je nach Phase.
F Wie kann ich die Sichtprüfung von Schweißraupen automatisieren?
A
Installieren Sie einen 3D-Profilsensor (z. B. die Modellreihe LJ-X8000 oder die Modellreihe LJ-S8000) an einem Roboterarm oder Förderband, um die Querschnittsform der Schweißraupe Inline zu erfassen. Er misst automatisch Schenkellänge, Kehlnahtdicke, Nahtüberhöhung, Raupenbreite, Einbrandkerbentiefe usw. und führt eine OK/NG-Beurteilung durch, indem er sie mit den vorgegebenen Werten vergleicht.
F Worin besteht der Unterschied zwischen Sichtprüfung und automatisierter 3D-Prüfung?
A
Die Sichtprüfung hängt von der Erfahrung und dem Können des Prüfers ab, was leicht zu Abweichungen bei der Beurteilung und zu übersehenen Fehlern führen kann und eine quantitative Aufzeichnung erschwert. Die automatisierte Prüfung mit einem 3D-Profilsensor führt quantitative Beurteilungen auf Grundlage numerischer Daten der Querschnittsform durch, beseitigt Abweichungen zwischen Prüfern und ermöglicht 100%-Prüfung und digitale Rückverfolgbarkeit.
F Welche Fehler können mit der automatisierten Schweißnahtprüfung erkannt werden?
A
Die automatisierte Sichtprüfung mit einem 3D-Profilsensor kann Oberflächenfehler wie Einbrandkerben, Überlappungen, unzureichende/übermäßige Nahtüberhöhung, unzureichende Schenkellänge, Poren (Oberfläche), Schweißnahtrisse (Oberfläche), Raupenverlaufabweichungen und Schweißspritzer erkennen. Die Erkennung interner Fehler wie mangelnde Durchschweißung oder unvollständige Verschmelzung erfordert den kombinierten Einsatz von UT und RT.
F Denken Sie über die Automatisierung Ihrer Schweißnahtprüfung nach?
A
Kontaktieren Sie uns gerne für Testmessungen an realen Werkstücken, Vorschläge für Prüfkonfigurationen und mehr.