Übergang von der Stichproben- zur 100%-Höhenprüfung: Auslegung auf Basis von Referenzflächen, Taktzeit und Schwellenwerten
Bei der Verlagerung der Höhenprüfung in die Inline-Prüfung liegt die Hürde nicht in der Auswahl des Sensors. Sie liegt darin, wie Referenzfläche, Taktzeit und Schwellenwerte festgelegt werden. Hier fassen wir die wichtigsten Punkte der Auslegung zusammen.
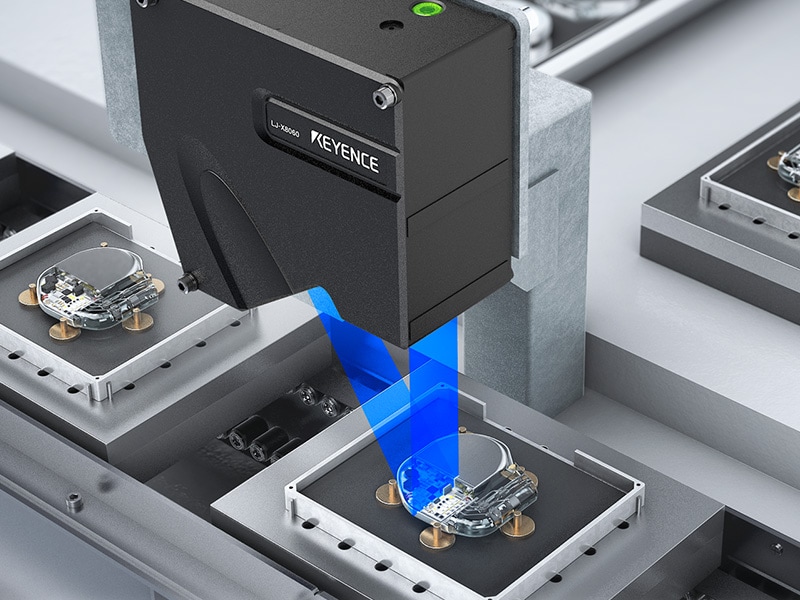
Drei Probleme, die bei der Offline-Stichprobenprüfung bestehen bleiben
Das Problem ist nicht die Leistung des Messgeräts, sondern die Anzahl der Messungen und die Art, wie Aufzeichnungen geführt werden.
Bei der Stichprobenprüfung werden plötzliche Höhenanomalien übersehen
Höhenabweichungen, die durch Werkzeugverschleiß oder Änderungen bei Bauteilchargen verursacht werden, treten plötzlich und nur über kurze Intervalle auf. Bei Stichprobenprüfungen, die nur einmal alle paar zehn Minuten durchgeführt werden, bleiben diese Abweichungen unentdeckt und gelangen in nachfolgende Prozesse. Selbst wenn eine Anomalie gefunden wird, muss entschieden werden, ob bis zur vorherigen Messung zurückverfolgt und alle Teile erneut geprüft werden oder ob alle Teile zusammen ausgesondert werden. Bei einer 100%-Prüfung können nur die nicht konformen Teile ausgeschleust werden, wodurch der Umfang der Nacharbeit minimiert wird.
Werte können ohne Festlegung einer Referenzfläche nicht verglichen werden
Die Höhe ist kein Absolutwert; ihre Bedeutung ändert sich je nachdem, auf welcher Referenz die Differenz basiert. Die Referenz unterscheidet sich grundlegend zwischen einem Koordinatenmessgerät (CMM), das auf einer Messplatte misst, und der Messung eines Messobjekts auf einer Linie während des Transports. Wenn das Messobjekt selbst geneigt ist, ändert sich der Messwert auch dann, wenn dieselbe Stelle gemessen wird. Für die Inline-Implementierung muss zunächst festgelegt werden, was als Referenzfläche verwendet wird, z. B. „Erstellen einer Referenzebene aus umgebenden Flächen“ oder „Betrachten der relativen Höhe gegenüberliegender Messköpfe“.
Auch wenn gemessen wird, kann ohne Schwellenwert keine Beurteilung erfolgen
Wenn nicht festgelegt ist, ab welcher Stufenhöhe in Mikrometern ein NG vorliegt, kann der Betrieb selbst dann nicht reibungslos laufen, wenn Werte erfasst werden. Schwellenwerte sollten festgelegt werden, indem sie ausgehend von den Auswirkungen auf nachfolgende Prozesse (z. B. Beeinträchtigung oder Funktionalität) rückwärts berechnet werden und indem die tatsächliche Verteilung fehlerfreier Chargen gemessen wird, um den aktuellen Zustand zu verstehen. Ohne dieses Vorgehen stoppt die Linie entweder aufgrund von Überdetektion oder sie bleibt aufgrund übersehener Fehler unverändert im Vorgängerzustand. Dies ist ein Punkt, der zusammen mit der Installation der Anlage ausgelegt werden muss.
4 Schritte zur Auslegung einer Inline-100%-Prüfung
Bestimmen Sie vor der Auswahl eines Sensors die Referenz, die Taktzeit, die Umgebung und die Beurteilung.
- 1 Referenzfläche bestimmen – SCHRITT 1. Entscheiden Sie, ob eine ebene Fläche um das Messobjekt als Referenzebene festgelegt oder die relative Höhe gegenüberliegender Messköpfe betrachtet werden soll. Sobald die Referenz festgelegt ist, kann die Auswirkung der Neigung des Messobjekts unterdrückt werden.
- 2 Taktzeit einhalten – SCHRITT 2. Prüfen Sie, ob die Messung ohne Anhalten des Transports durchgeführt werden kann. Wenn während des Transports mit einem Verfahren, das keine Positionierung erfordert, ein Profil erfasst werden kann, kann eine 100%-Prüfung realisiert werden, ohne die bestehende Taktzeit zu ändern.
- 3 Umgebungsbedingte Schwankungen berücksichtigen – SCHRITT 3. Bei langen kontinuierlichen Betriebszeiten zeigen sich Änderungen der Umgebungstemperatur als Schwankungen der Messwerte. Durch Verwendung einer Konfiguration, die relative Werte in Bezug auf die Referenzfläche betrachtet, wird das System weniger anfällig für Umgebungsvariationen.
- 4 Schwellenwerte festlegen und aufzeichnen – SCHRITT 4. Messen Sie die tatsächliche Verteilung fehlerfreier Chargen, um Schwellenwerte festzulegen, und gestalten Sie den Ablauf bis zum Ausschleusen von NG-Produkten unter Verwendung des Beurteilungsausgangs. Durch das Speichern der Messwerte können diese direkt zum Verständnis der Prozessfähigkeit und für das Trendmanagement genutzt werden.
Vergleich von Methoden zur Höhen-/Stufenprüfung aus Sicht der 100%-Prüfung
Sie werden nicht nach Messgenauigkeit verglichen, sondern danach, ob eine 100%-Prüfung möglich ist und ob die Referenz stabil ist.
| Perspektive | Modellreihe LJ-X8000 (3D-Profil) | Wegmesssensor für Punktmessung | Kontakt-Höhenmessgerät | Koordinatenmessgerät (CMM) (offline) |
|---|---|---|---|---|
Messhäufigkeit |
Modellreihe LJ-X8000 (3D-Profil)
◎ 100% / kontinuierlich
|
Wegmesssensor für Punktmessung
◎ 100% / kontinuierlich
|
Kontakt-Höhenmessgerät
× Stichprobenprüfung
|
Koordinatenmessgerät (CMM) (offline)
× Stichprobenprüfung
|
Festlegen der Referenzebene |
Modellreihe LJ-X8000 (3D-Profil)
◎ Umgebende Flächen können als Referenzebene festgelegt werden
|
Wegmesssensor für Punktmessung
△ Ein separater Referenzpunkt muss festgelegt werden
|
Kontakt-Höhenmessgerät
△ Setzt die Platzierung auf einer Messplatte voraus
|
Koordinatenmessgerät (CMM) (offline)
◎ Ein Koordinatensystem kann definiert werden
|
Robustheit gegenüber Neigung des Messobjekts |
Modellreihe LJ-X8000 (3D-Profil)
◎ Automatische Korrektur mit der Positionskorrekturfunktion
|
Wegmesssensor für Punktmessung
× Wert ändert sich bei Neigung
|
Kontakt-Höhenmessgerät
△ Hängt von der Platzierung ab
|
Koordinatenmessgerät (CMM) (offline)
○ Kann korrigiert werden
|
Gleichzeitige Erfassung mehrerer Punkte |
Modellreihe LJ-X8000 (3D-Profil)
◎ Profil wird in einem Vorgang erfasst
|
Wegmesssensor für Punktmessung
△ Erfordert so viele Einheiten wie es Punkte gibt
|
Kontakt-Höhenmessgerät
× Jeweils ein Punkt
|
Koordinatenmessgerät (CMM) (offline)
○ Messung möglich, benötigt jedoch Zeit
|
Stufe/Ebenheit |
Modellreihe LJ-X8000 (3D-Profil)
◎ Als Oberfläche erfasst und aus der Referenzebene berechnet
|
Wegmesssensor für Punktmessung
△ Ergibt eine Sammlung von Punkten
|
Kontakt-Höhenmessgerät
△ Messpunkte sind begrenzt
|
Koordinatenmessgerät (CMM) (offline)
○ Messbar, aber offline
|
Auswirkung auf die Taktzeit |
Modellreihe LJ-X8000 (3D-Profil)
◎ Stoppt den Transport nicht
|
Wegmesssensor für Punktmessung
◎ Stoppt nicht
|
Kontakt-Höhenmessgerät
× Erfordert Anhalten und Einrichtung
|
Koordinatenmessgerät (CMM) (offline)
× Aus der Linie entnommen
|
Beständigkeit gegenüber Temperaturdrift |
Modellreihe LJ-X8000 (3D-Profil)
◎ Minimaler Einfluss bei Betrachtung der relativen Höhe
|
Wegmesssensor für Punktmessung
△ Von Absolutwerten beeinflusst
|
Kontakt-Höhenmessgerät
○ Minimaler Einfluss
|
Koordinatenmessgerät (CMM) (offline)
○ Erfordert einen temperaturgeregelten Raum
|
Aufzeichnung der Beurteilungsgrundlage |
Modellreihe LJ-X8000 (3D-Profil)
◎ Speichert Messwerte und Bilder und gibt sie aus
|
Wegmesssensor für Punktmessung
○ Messwerte können ausgegeben werden
|
Kontakt-Höhenmessgerät
× Beruht auf manueller Aufzeichnung
|
Koordinatenmessgerät (CMM) (offline)
○ Aufzeichnungen werden geführt, aber die Anzahl der Prüfpunkte ist begrenzt
|
Referenzebenen und Positionsanpassung sind der Schlüssel zur 100%-Prüfung
Die meisten Gründe, warum die Inline-Implementierung scheitert, liegen nicht in der Sensorauflösung, sondern in der Instabilität der Referenz. Die Modellreihe LJ-X8000 kann eine Referenzebene festlegen, indem eine ebene Fläche um das Messobjekt mit der Methode der kleinsten Quadrate an eine Ebene angepasst wird, sodass eine Bewertung auf Basis der relativen Höhe zu dieser Ebene möglich ist. Darüber hinaus korrigiert die Funktion zur 3D-Positionsanpassung automatisch Versatz und Neigung des Messobjekts. Da der Querschnitt in einem Vorgang erfasst wird, können mehrere Punkte gleichzeitig betrachtet werden, was eine 100%-Prüfung ermöglicht, ohne den Transport anzuhalten. Schwellenwerte können in Einheiten von µm eingestellt werden, und alles von der Beurteilung bis zur Aufzeichnung ist in derselben Konfiguration miteinander verbunden.
Produkte für die Inline-100%-Höhen- und Stufenprüfung
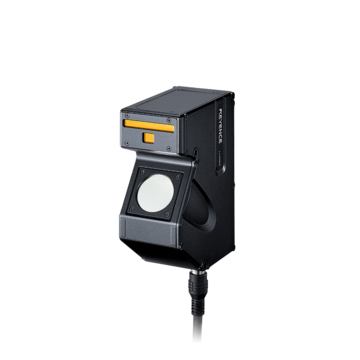
Dies ist ein Inline-Profilmessgerät, das Querschnittsformen in einem Vorgang erfassen und Beurteilungen auf Basis der relativen Höhe zur Referenzebene vornehmen kann.
Unterstützt die Umstellung von Offline-Stichprobenprüfung auf Inline-100%-Prüfung — Modellreihe LJ-X8000
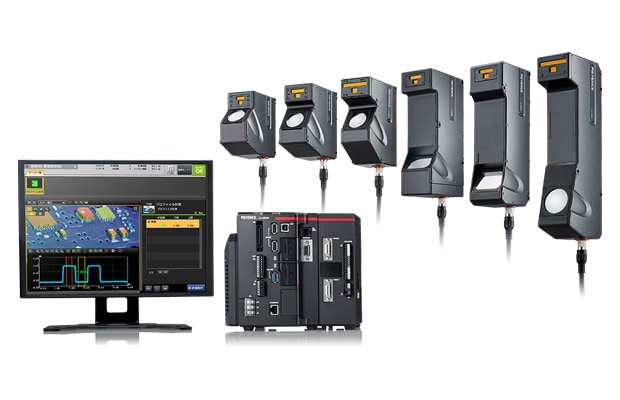
2D/3D Laser-Profilsensor
Die ultrahochauflösende Messung mit 3200 Punkten/Profil stellt die Querschnittsform detailliert dar und quantifiziert Kenngrößen wie Höhe, Stufe, Breite und Winkel. Da der Querschnitt allein durch die Projektion eines Linienlasers in einem Vorgang erfasst werden kann, können die Höhen mehrerer Punkte gleichzeitig in einer einzelnen Bildaufnahme gemessen werden. Aus den erfassten Höhendaten kann eine ebene Fläche um das Messobjekt mit der Methode der kleinsten Quadrate an eine Ebene angepasst und als Referenzebene festgelegt werden. Durch die Bewertung auf Basis der relativen Höhe zu dieser Referenzebene lässt sich eine Konfiguration erzielen, die weniger anfällig gegenüber der Platzierung des Messobjekts oder Änderungen der Umgebungstemperatur ist.
Da Höhenbilder kaum von Oberflächenbedruckungen, Mustern oder Farben beeinflusst werden, können Beurteilungen auch bei variierendem Erscheinungsbild weiterhin nach denselben Kriterien vorgenommen werden. Die Streulichtunterdrückungsfunktion wirkt Mehrfachreflexionen und diffusen Reflexionen entgegen, die auf glänzenden Metallen auftreten. Die Funktion zur 3D-Positionsanpassung macht eine Positionierung überflüssig und ermöglicht in Kombination mit der Funktion zur automatischen Messobjekterkennung eine Inline-100%-Messung und -Prüfung. Prüfungen können einfach durch Auswahl aus ca. 30 Arten von Profil-Messwerkzeugen eingerichtet werden, z. B. Stufe, Breite, Querschnittsfläche und Winkel. Außerdem unterstützt sie das Ausschleusen von NG-Produkten über den Beurteilungsausgang sowie das Speichern von Messwerten und Bildern mithilfe der FTP-Server-Funktion.
Klicken Sie hier für Produktinformationen zur Modellreihe LJ-X8000
Detaillierte Unterlagen zur Modellreihe LJ-X8000 erhalten
Sie können einen kostenlosen Katalog herunterladen, der die Technischen Daten des Sensorkopfs, die Messwerkzeuge und die Systemkonfiguration zusammenfasst.
Anwendungsbeispiele für die Umstellung von Stichprobenprüfung auf 100%-Prüfung
Vorgänger-Stichprobenprüfungen werden durch Inline-100%-Prüfungen mit Höhendaten ersetzt.
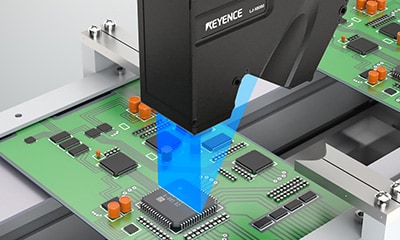
Höhenprüfung von auf Leiterplatten montierten Komponenten
Prüft die Höhe von Komponenten, die auf einer Leiterplatte montiert sind. Da die umgebende Leiterplattenoberfläche als Referenz verwendet werden kann, können Beurteilungen auf Basis der relativen Höhe vorgenommen werden, ohne von der Platzierung des Messobjekts beeinflusst zu werden.
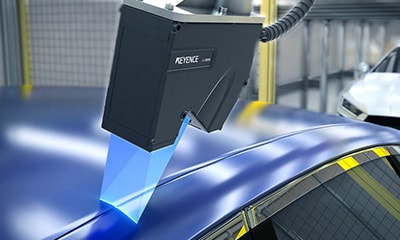
Spalt- und Stufenmessung bei der Fahrzeugmontage
Misst Spalt und Stufe des Montageteils gleichzeitig. Selbst Messobjekte mit großen Höhenunterschieden können stabil abgebildet werden, sodass das Stufenmanagement inline durchgeführt werden kann.
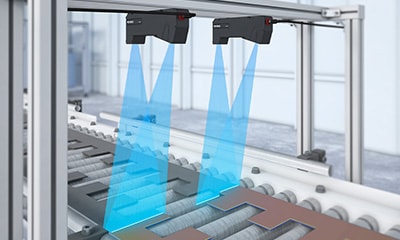
Prüfung auf Quetschungen und Risse nach dem Pressen
Hierbei handelt es sich um ein Beispiel, bei dem ein Prozess, in dem das Vorhandensein von Quetschungen oder Rissen bisher indirekt anhand von Gewichtsschwankungen beurteilt wurde, durch eine 100%-Formprüfung mithilfe von Höhenbildern ersetzt wird. Dies ist ein Beispiel, bei dem die Wirkung der 100%-Prüfung klar aufgezeigt wird.
Häufig gestellte Fragen zur Inline-100%-Höhen- und Stufenprüfung
QWenn eine Offline-Prüfung inline durchgeführt werden soll, was ist zuerst zu entscheiden?
A
Die Referenzebene. Höhe hat nur als Differenz zur Referenz eine Bedeutung. Wenn zuerst entschieden wird, ob eine ebene Fläche um das Messobjekt als Referenzebene festgelegt wird oder ob die relative Höhe der gegenüberliegenden Messköpfe betrachtet wird, wird die anschließende Auslegung gefestigt.
QBleibt der Wert gleich, auch wenn das Messobjekt geneigt ist?
A
Ja. Die 3D-Positionsanpassung erkennt Versatz und Neigung und korrigiert diese automatisch. Darüber hinaus können Auswertungen nahezu ohne Einfluss der Positionierung des Messobjekts durchgeführt werden, indem die relative Höhe gegenüber einer Referenzebene bewertet wird, die durch Anpassen einer umliegenden ebenen Fläche nach der Methode der kleinsten Quadrate erstellt wurde.
Q Driften die Werte während des Langzeitbetriebs?
A
Änderungen der Umgebungstemperatur äußern sich als Schwankungen der Messwerte. Wenn das System so konfiguriert wird, dass die Auswertung auf Grundlage der relativen Höhe zu einer Referenzebene statt anhand von Absolutwerten erfolgt, wird es weniger anfällig für Umgebungsänderungen.
Q Können die Höhen mehrerer Punkte gleichzeitig gemessen werden?
A
Ja, das ist möglich. Da ein Linienlaser den Querschnitt auf einmal erfasst, können mehrere Punkte innerhalb des Sichtfelds gleichzeitig mit einer einzigen Bildaufnahme gemessen werden. Es ist nicht erforderlich, mehrere Punktmesssensoren nebeneinander anzuordnen.
Q Wie sollte der Schwellenwert festgelegt werden?
A
Nachdem das erforderliche Niveau ausgehend von den Auswirkungen auf nachfolgende Prozesse und Funktionen rückwärts berechnet wurde, messen Sie die Verteilung fehlerfreier Lose, um die aktuelle Situation zu erfassen. Durch Festlegen des Schwellenwerts auf ein Niveau, das eine Unterscheidung von fehlerhaften Produkten ermöglicht, können sowohl Übererkennung als auch Nichterkennungen unterdrückt werden.
Q Wie wird die Referenzebene erstellt?
A
Indem eine ebene Fläche um das Messobjekt als Bereich festgelegt wird, können die Höhendaten dieses Bereichs mithilfe der Methode der kleinsten Quadrate an eine Ebene angepasst und als Referenzebene festgelegt werden. Da dies als Standardfunktion verfügbar ist, muss keine zusätzliche Software vorbereitet werden. Anschließend werden Auswertungen auf Grundlage der relativen Höhe zu dieser Ebene vorgenommen, sodass eine Bewertung nach demselben Standard möglich ist, selbst wenn sich die Platzierung des Messobjekts oder die Umgebungstemperatur ändert.
Q Können Messwerte zur Prozesssteuerung verwendet werden?
A
Ja, das ist möglich. Messwerte und Bilder können über die FTP-Server-Funktion gespeichert und unverändert zur Erfassung der Prozessfähigkeit und zum Trendmanagement verwendet werden. Während NG-Produkte anhand des Auswertungsausgangs ausgeschleust werden, können Aufzeichnungen geführt werden.
Q Warum nicht die Höhenprüfung von der Stichprobenprüfung auf eine 100%-Prüfung umstellen?
A
Teilen Sie uns Ihr Messobjekt und Ihre aktuelle Prüfmethode mit, und wir schlagen Ihnen eine Konfiguration einschließlich Referenzebene und Taktzeit vor. Bitte fordern Sie einen Katalog an oder kontaktieren Sie uns über das Anfrageformular.